目次
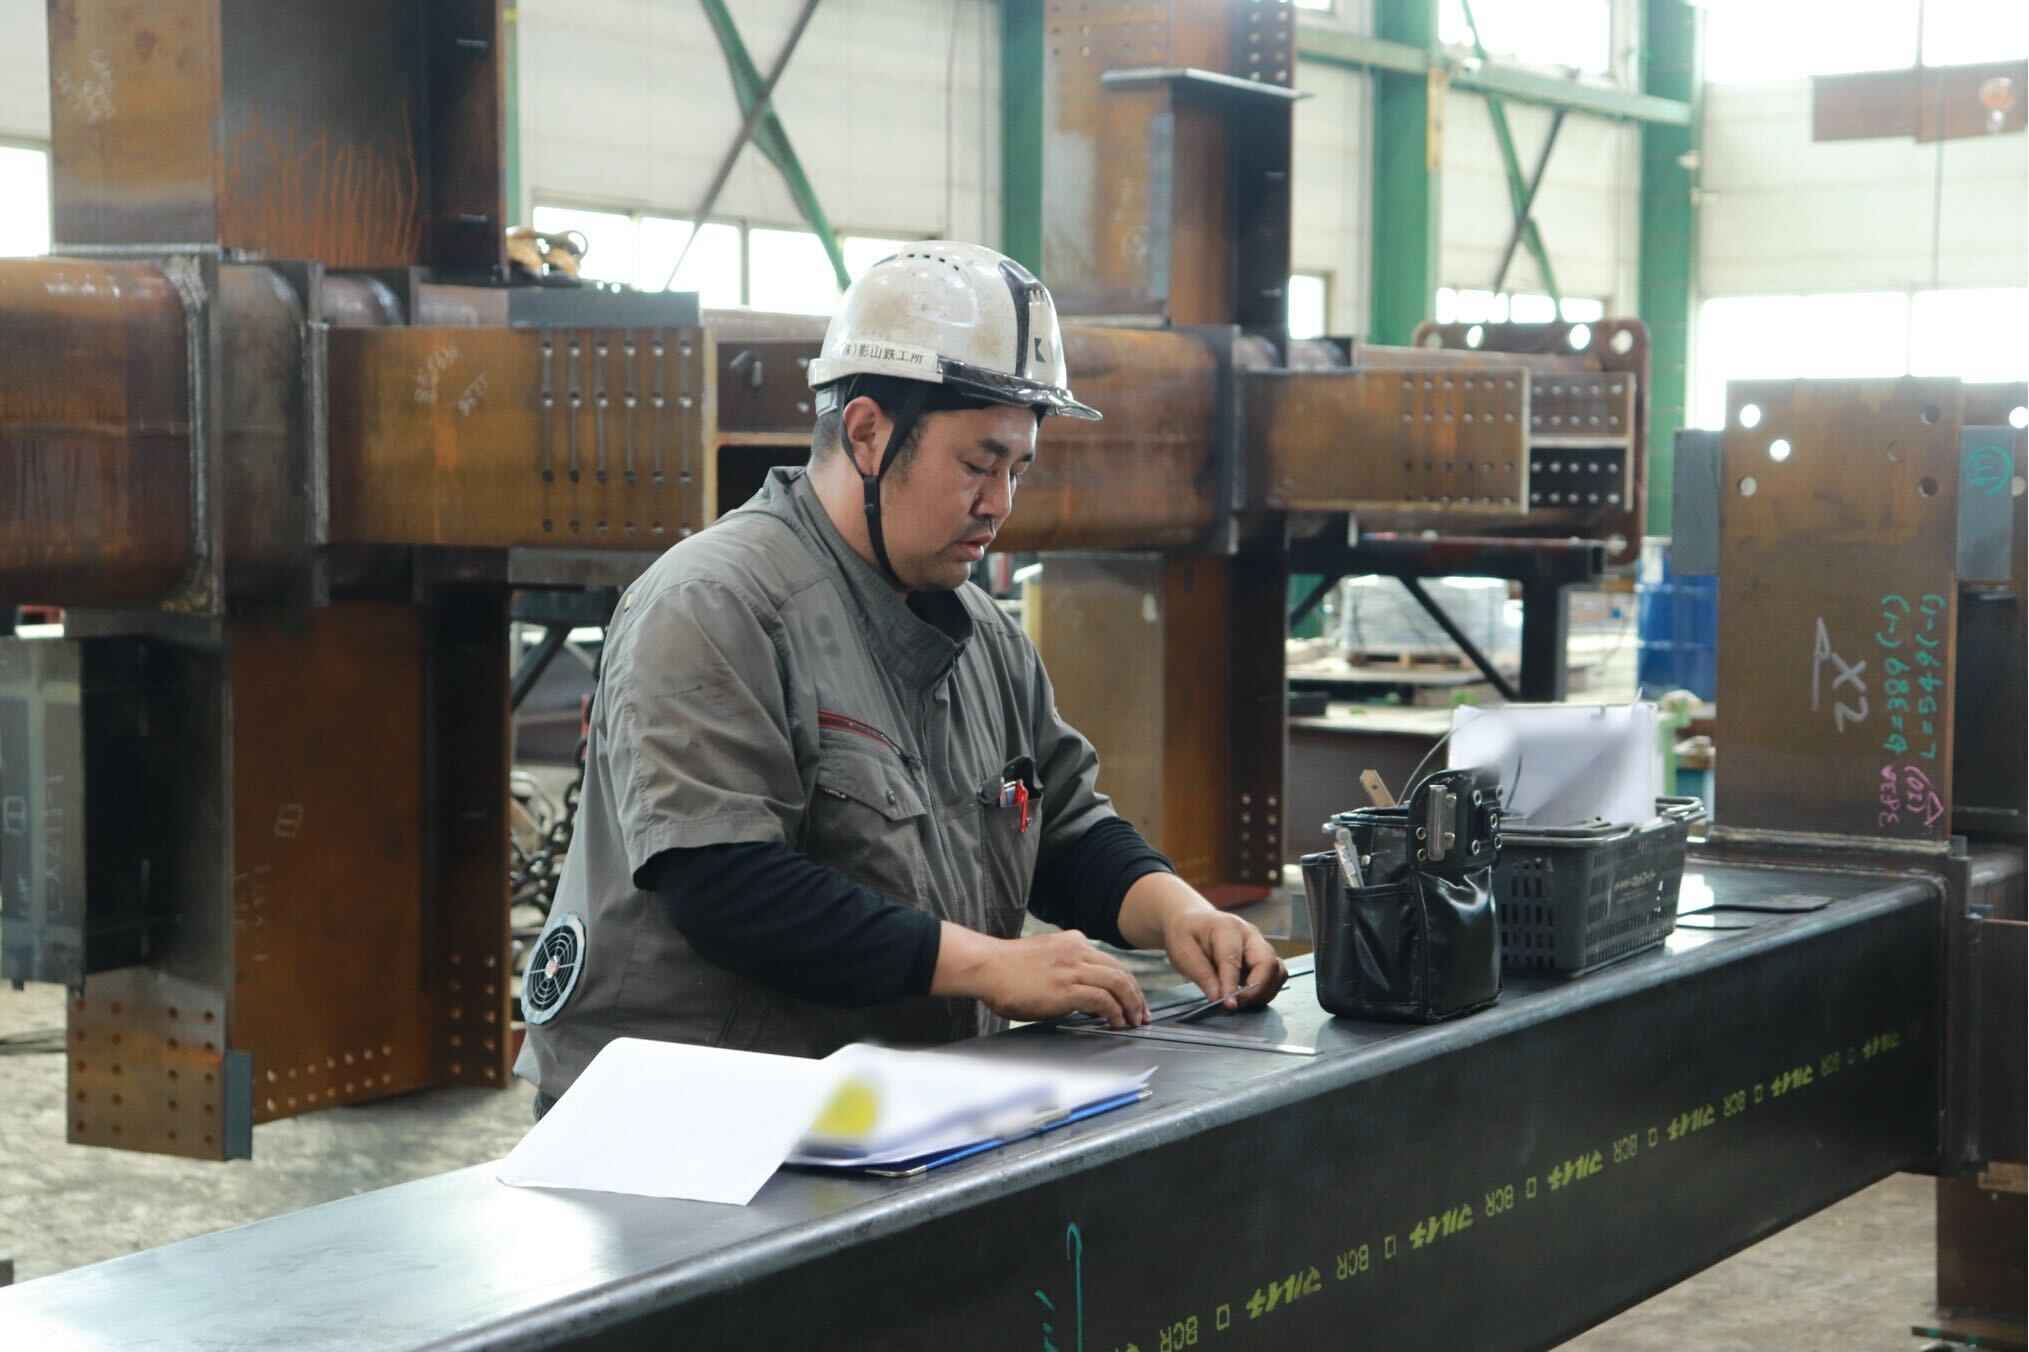
建物の骨組みとして重要な役割を果たす「建築鉄骨」。鉄工所と聞くと、鉄を切断したり溶接したりして製品を製作するイメージが強く浮かぶかもしれません。しかし、製作と同じくらい重要な業務として「検査業務」が行われています。高品質な鉄骨を現場へ届けるためには、厳格な基準のもとで製品に不備がないかをチェックする検査プロセスが欠かせません。そこで今回の記事では、あまり知られていない鉄骨を製造する鉄工所における検査業務の概要や重要性、検査の種類や基準、さらには業務に必要な資格まで分かりやすく解説していきます。
鉄工所の検査とは
まずは、鉄工所の検査業務とはどんな仕事なのかご紹介します。
鉄工所の検査とはどんな仕事?
検査業務とは、製品や部品・製造工程が定められた品質基準を満たしているかを確認するためにあります。製造業では製品の品質をしっかり守るための重要なプロセスとして位置付けられており、不良品の出荷を防ぐだけでなく製造工程そのものをより良くするための役割も担います。
なぜ検査をしなければいけないのか
鉄骨は建物の柱や梁など主要な構造部材であり、品質の確保が建物の安全性や人命を守る基盤となります。鉄骨の寸法や形状を正確に管理することで、建設現場での組立不良や施工上のトラブルを防ぐことができます。さらに、製造段階で不良を防ぐことで、再製作や材料廃棄、現場での手直しなどによる余分なコストの削減にも寄与します。また、関係する法令や基準、設計・施工仕様を満たすことで、建築物に求められる安全性と耐久性を確保できます。このように、安全や品質を守るために検査は重要な役割を果たしています。
鉄工所で行われる検査の種類
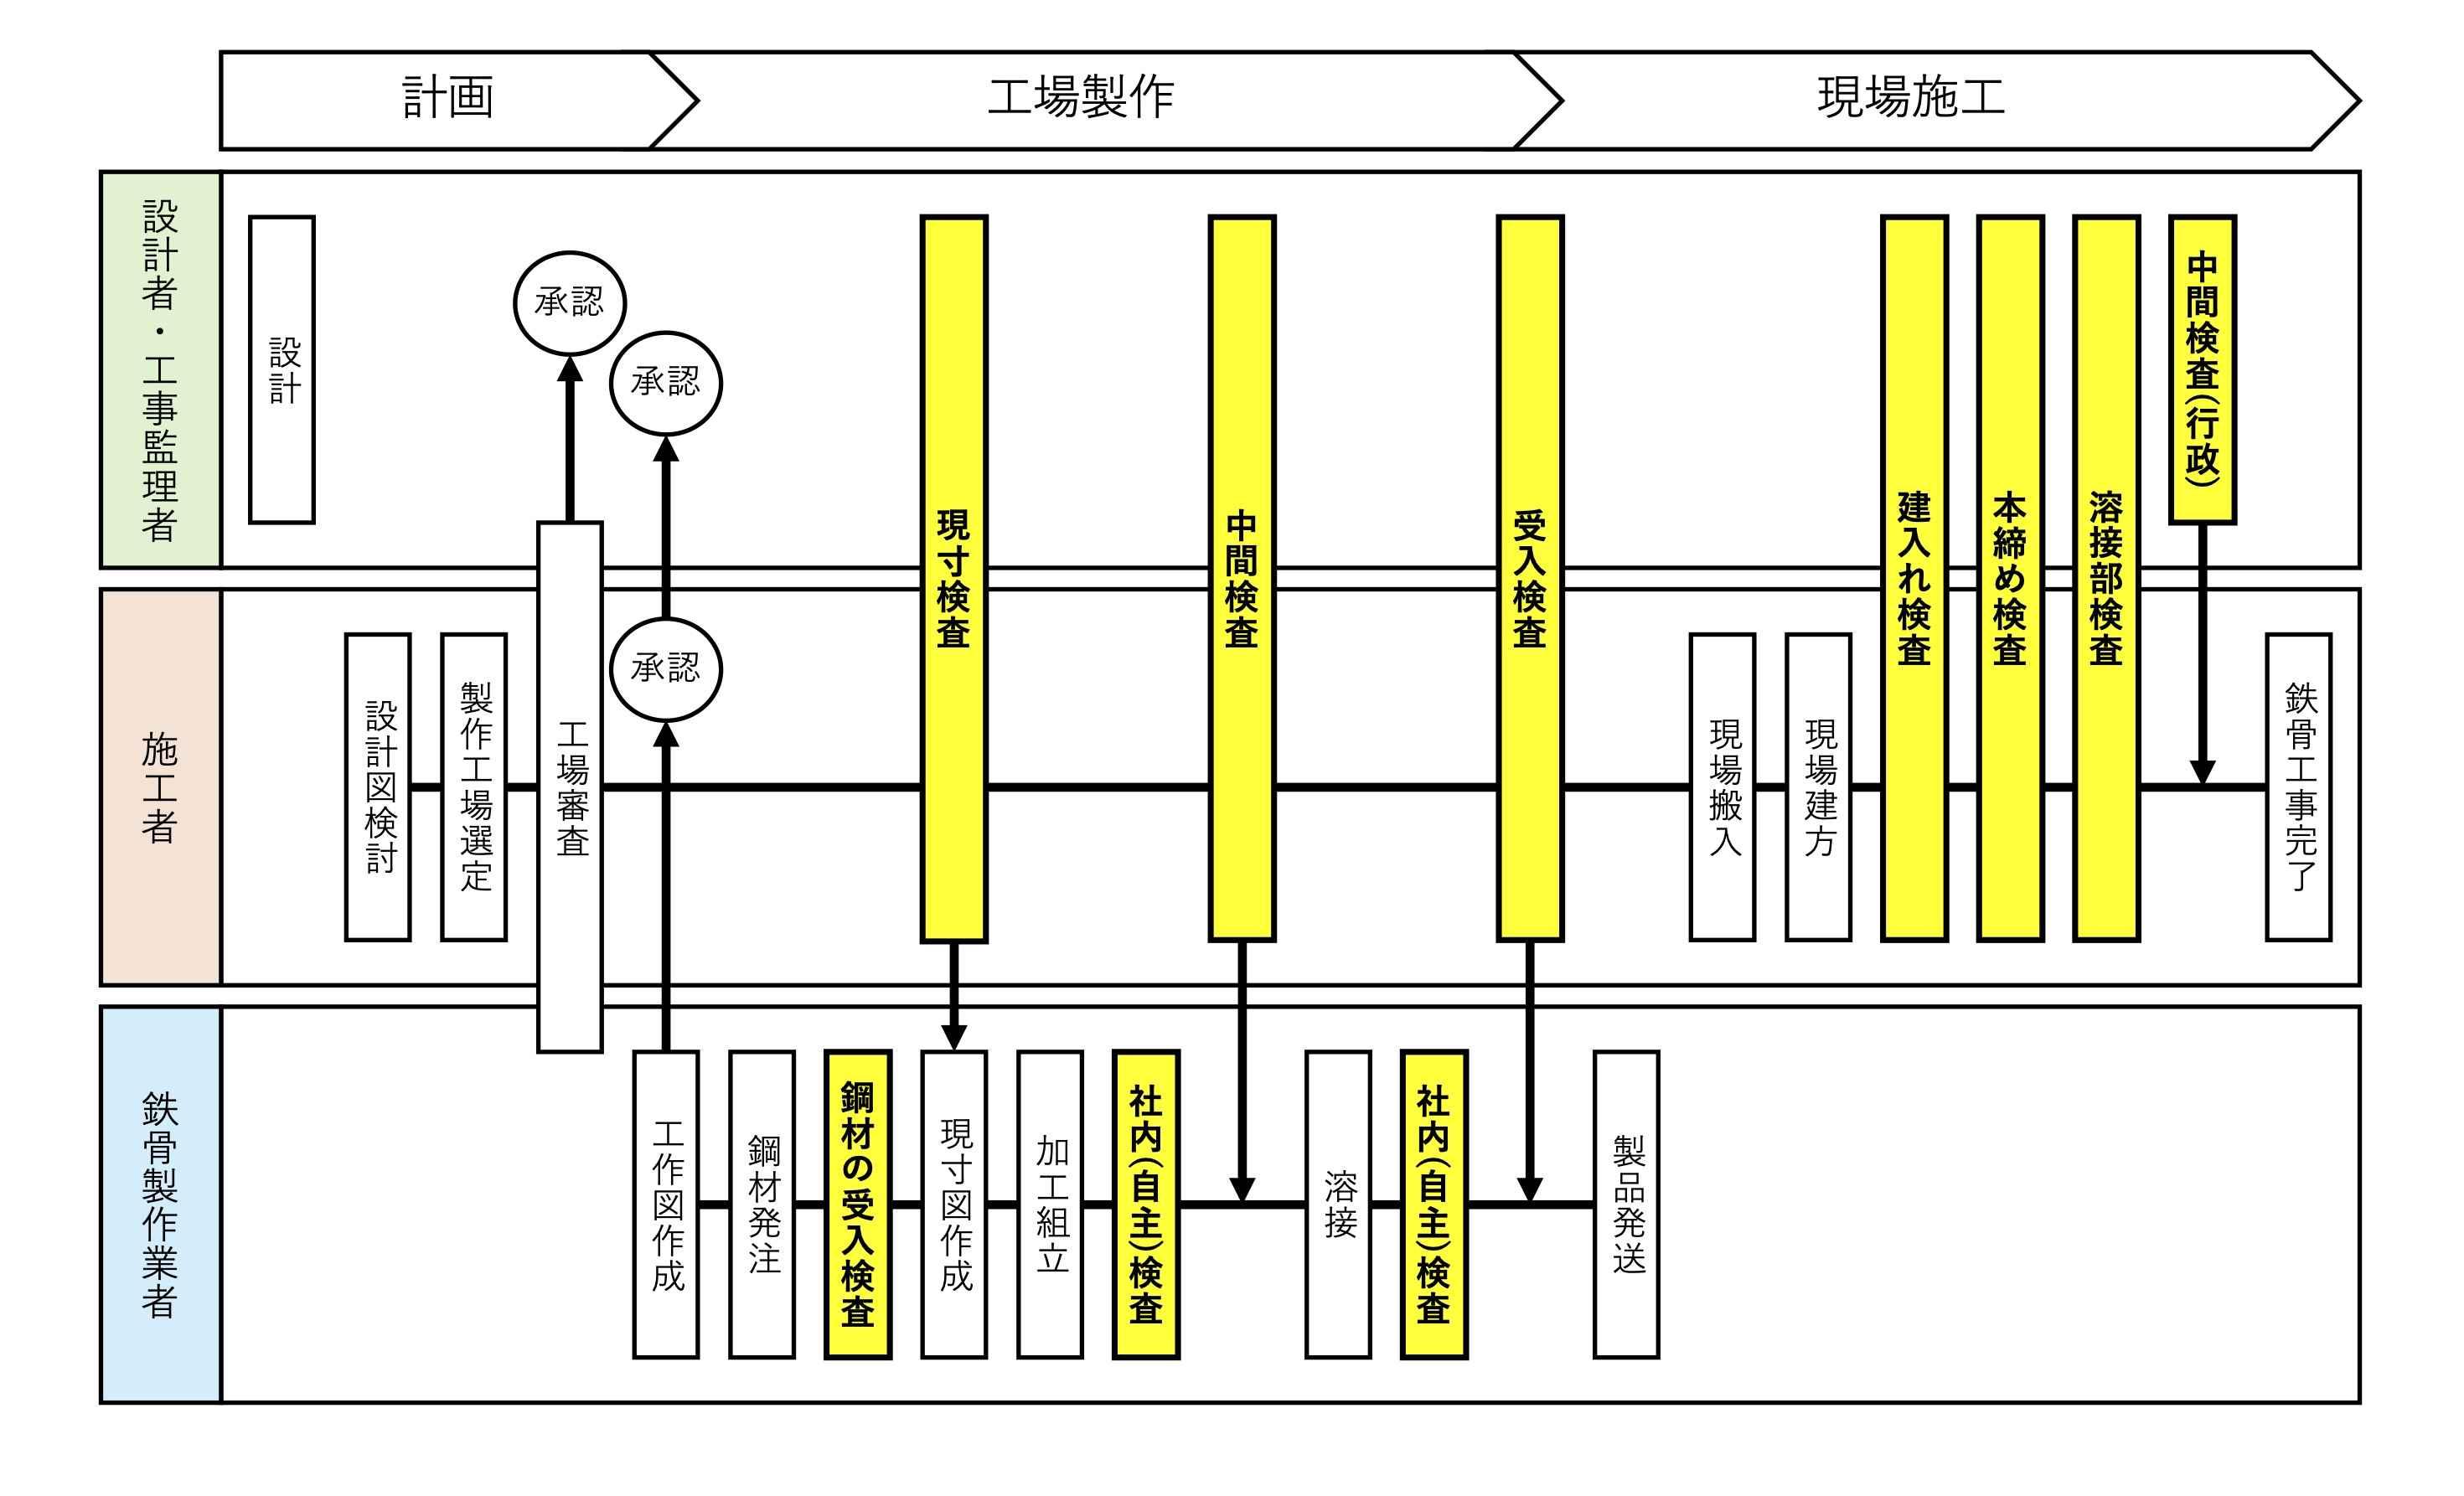
製造現場では複数の検査段階が存在します。すべての検査が連携することで、品質確保が成立します。
出所:日建連/鉄骨専門部会
現寸検査(原寸検査)
現寸検査(原寸検査)とは、製作開始前に現寸図を用いて、複雑な接合部などが物理的に正しく組み合わさるか確認をする検査です。製作する鉄工所と必要に応じて施工者・管理者が立合い、主に細部の収まりやディティール(※1)の詳細を確認します。
※1 建築や構造物において「2つ以上の部材が交わる・つながる部分の具体的な構造や納め方、施工手順などの細部」。
中間検査
中間検査とは、切断・孔あけ・組立・溶接などの鉄骨製作の途中段階で鉄工所が自主的に行う検査です。施工者や管理者が立ち会う場合もあり、不具合の早期発見や、手直しが必要になる前の是正・最終検査の品質確保のために行います。主に、部材寸法(※2)・仮組立状態(※3)・開先精度(※4)・溶接条件(※5)を確認します。
※2 部材の幅、高さ、厚み、長さなどの大きさ。
※3 部材同士を正しい位置・角度・寸法に配置し、一時的に固定している状態。
※4 開先溶接(接合する部材の端を削って溝を作り奥まで溶かす溶接)において、その溝の寸法や角度が設計値通りに正しく加工されているかの正確さのこと。
※5 溶接方法によって異なるが、溶接する速度や溶接に用いる電流・電圧、溶接入熱などの溶接施工における各種パラメータのこと。
社内検査
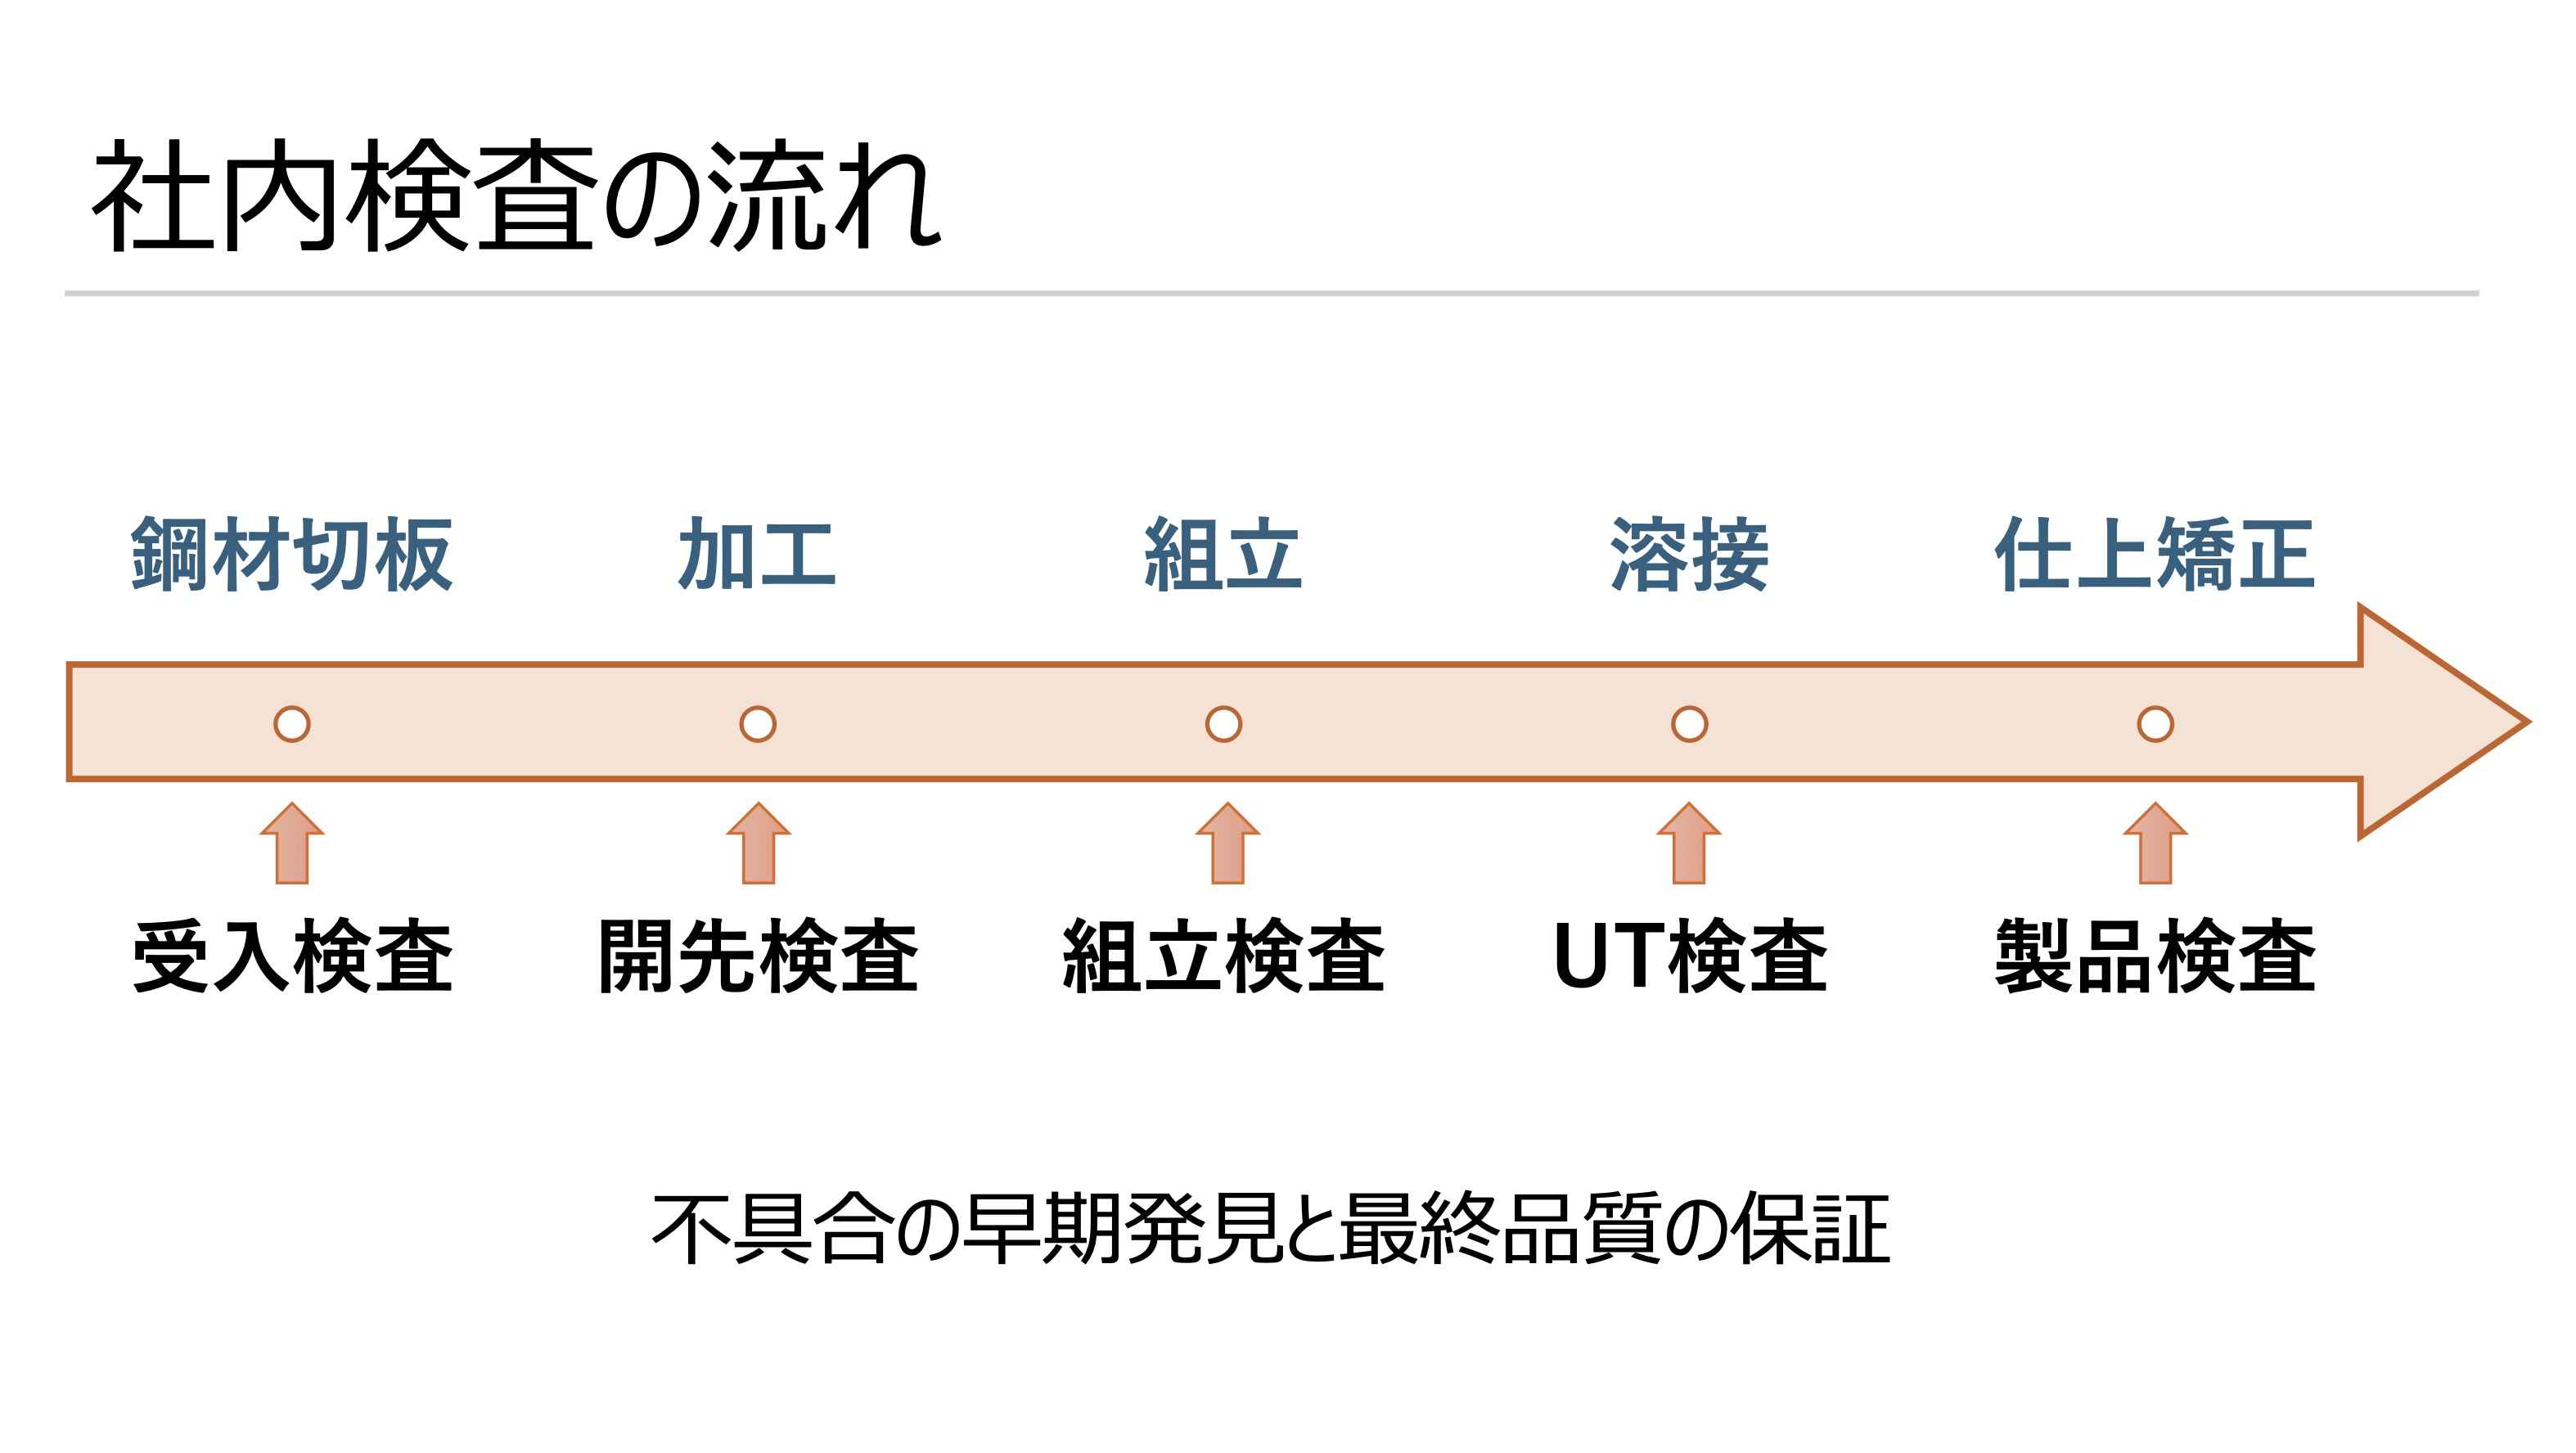
社内検査とは、製作完了後に鉄工所が責任を持って最終的な品質確認をするための検査です。設計図書・基準に適合していることの保証や、不良品の現場流出防止、品質記録の作成や管理のために行います。主に、完成寸法や精度の確認、溶接部の内部に欠陥がないかを確認する超音波検査を行います。
社内検査の流れ
社内検査では工程毎に検査を実施します。
許容差
基本となる社内検査では、①柱の長さ②階高③仕口部の長さ④仕口部のせい⑤柱のせい⑥梁の長さ⑦梁のせい の7箇所を記録します。設計値に対して許される誤差の範囲には「管理」と「限界」の2つの許容差があります。「管理許容差」は鉄工所の品質管理基準とされており、この範囲内で収まっていれば修正する必要はありません。「限界許容差」の範囲を超えるものについては修正や作り直しが求められます。
受入検査(製品検査)
受入検査(製品検査)とは、社内検査完了後、製作された鉄骨が発注仕様・設計図書通りの製品かの確認と、不良品の現場搬入防止のため施工者により現場で受け入れる前に行う検査です。主に、部材数量や出来高・外観・検査成績書を確認します。検査方法は設計図書に書かれており、「書類検査」と「対物検査」の2種を実施します。
書類検査
鉄工所の社内検査結果の記録により、寸法精度の確認を行います。
対物検査
実際の製品の寸法を確認して、製品が図面通りに製作されているかを測定・確認し、品質を判断する検査です。
全数検査と抜き取り検査
鉄骨製品検査では、全製品を一つひとつ検査する「全数検査」と、生産された製品の中からランダムに抜き取り、それを検査した結果によって、全体の品質を判断する「抜き取り検査」があります。溶接部の検査については社内での全数検査が終わった後、社外の検査機関の方による抜き取り検査となることがほとんどです。
鉄工所の検査では何を確認するのか
鉄工所では、対象となる箇所や目的に合わせて、さまざまな検査を行います。
寸法精度検査
寸法精度検査とは、製品の長さ、幅、高さ、加工穴の位置などを専用の機器を使って確認する検査です。この検査では、寸法精度が所定の基準を満たしているかどうかの適合確認をし、後工程に重大な影響を及ぼすものや、見逃すと大事故につながる恐れのあるものを見つけることを目的としています。構造安全性・施工性・品質を左右する重要な工程です。
溶接部検査
溶接部検査とは、施工管理、外観検査、および超音波探傷検査(UT)を通じて、溶接された箇所に欠陥がないかを確認し、構造物の安全性を保証するための検査です。鉄骨造では大地震が起きた際に梁が塑性変形(※6)し柱を守ることが基本です。溶接部の不良は脆性破壊(※7)を招き、耐震性能を大きく低下させるため、梁端溶接部(※8)は最後まで耐え、倒壊を防ぐ要となります。
※6 物体に限界を超える力が加わり変形した時、その力がなくなっても元の形に戻らず、変形が残る現象のこと。
※7 力が加わった際に、ほとんど塑性変形を伴わずに、一瞬で破壊に至る現象。
※8 建物などの鉄骨構造において、梁の端部と柱や仕口部を接合する溶接部分。
溶接中の検査
溶接中の管理は、完成後には見えない箇所だからこそ、重要な品質確保につながります。溶接時に電流や電圧が高かったり溶接速度が遅かったりすると、母材へ投入される熱量(入熱)が大きくなります。入熱が大きすぎると冷却速度が遅くなり、鋼材の結晶粒が大きくなることで、靭性(※9)や強度の低下、変形の増大などのリスクにつながります。また、多層溶接(※10)を行う際、パス間温度(※11)が高すぎても、同様に結晶粒が大きくなり靭性や強度・材料性能(※12)の低下を引き起こす原因となります。適切な入熱とパス間温度を守ることで強度が確保され、地震に強い建物をつくることができます。
※9 材料や構造物が破壊されるまでにどれだけエネルギーを吸収できるかを示す性質で、「材料の粘り強さ」を表す指標。
※10 ビードを何層にも重ねる溶接。
※11 次の層の溶接を始める直前の溶接部およびその近傍母材の温度。
※12 鋼材の強度や加工のしやすさ、粘り強さなどの特徴のこと。
外観検査
外観検査は、鉄骨造の柱・梁の接合部における品質と耐震性の確保を目的として、法的強制力を持つ「告示1464号」により、法的規準と許容値が定められています。溶接外観不良は応力集中(※13)を生み、破壊の起点となる可能性が大きくなります。
※13 欠損部分に局所的に大きな力がかかる現象。
代表的な外観不良
①アンダーカット
溶接ビードの両側に沿ってできる溝状の欠損。応力集中が発生しやすいリスクがあります。
②突合せ継手の食違い
突合せ溶接(※6)において、板厚や中心がずれている状態。曲げ応力(※7)や応力集中が増大するリスクがあります。
※6 2つの金属部材の端面を同一平面上で向かい合わせ、その結合部を一体化させる溶接方法。
※7 部材に曲げの力が加わった時に、その内部に発生する抵抗力のこと。
③仕口のずれ
部材同士が合流する位置(取り合い位置)が設計からずれている状態。応力の偏りや局部集中のリスクがあります。
④オーバーラップ
溶接金属が母材に溶け込まずに、覆い被さる状態。溶け込み不良(融合不良)を伴うリスクがあります。
⑤ピット
溶接金属中に表面にできる気泡。有効断面の減少や内部欠陥の可能性のリスクがあります。
⑥割れ
溶接部に発生する亀裂。最も危険な欠陥で、突然破断し重大事故につながるリスクがあります。
超音波探傷検査(UT)
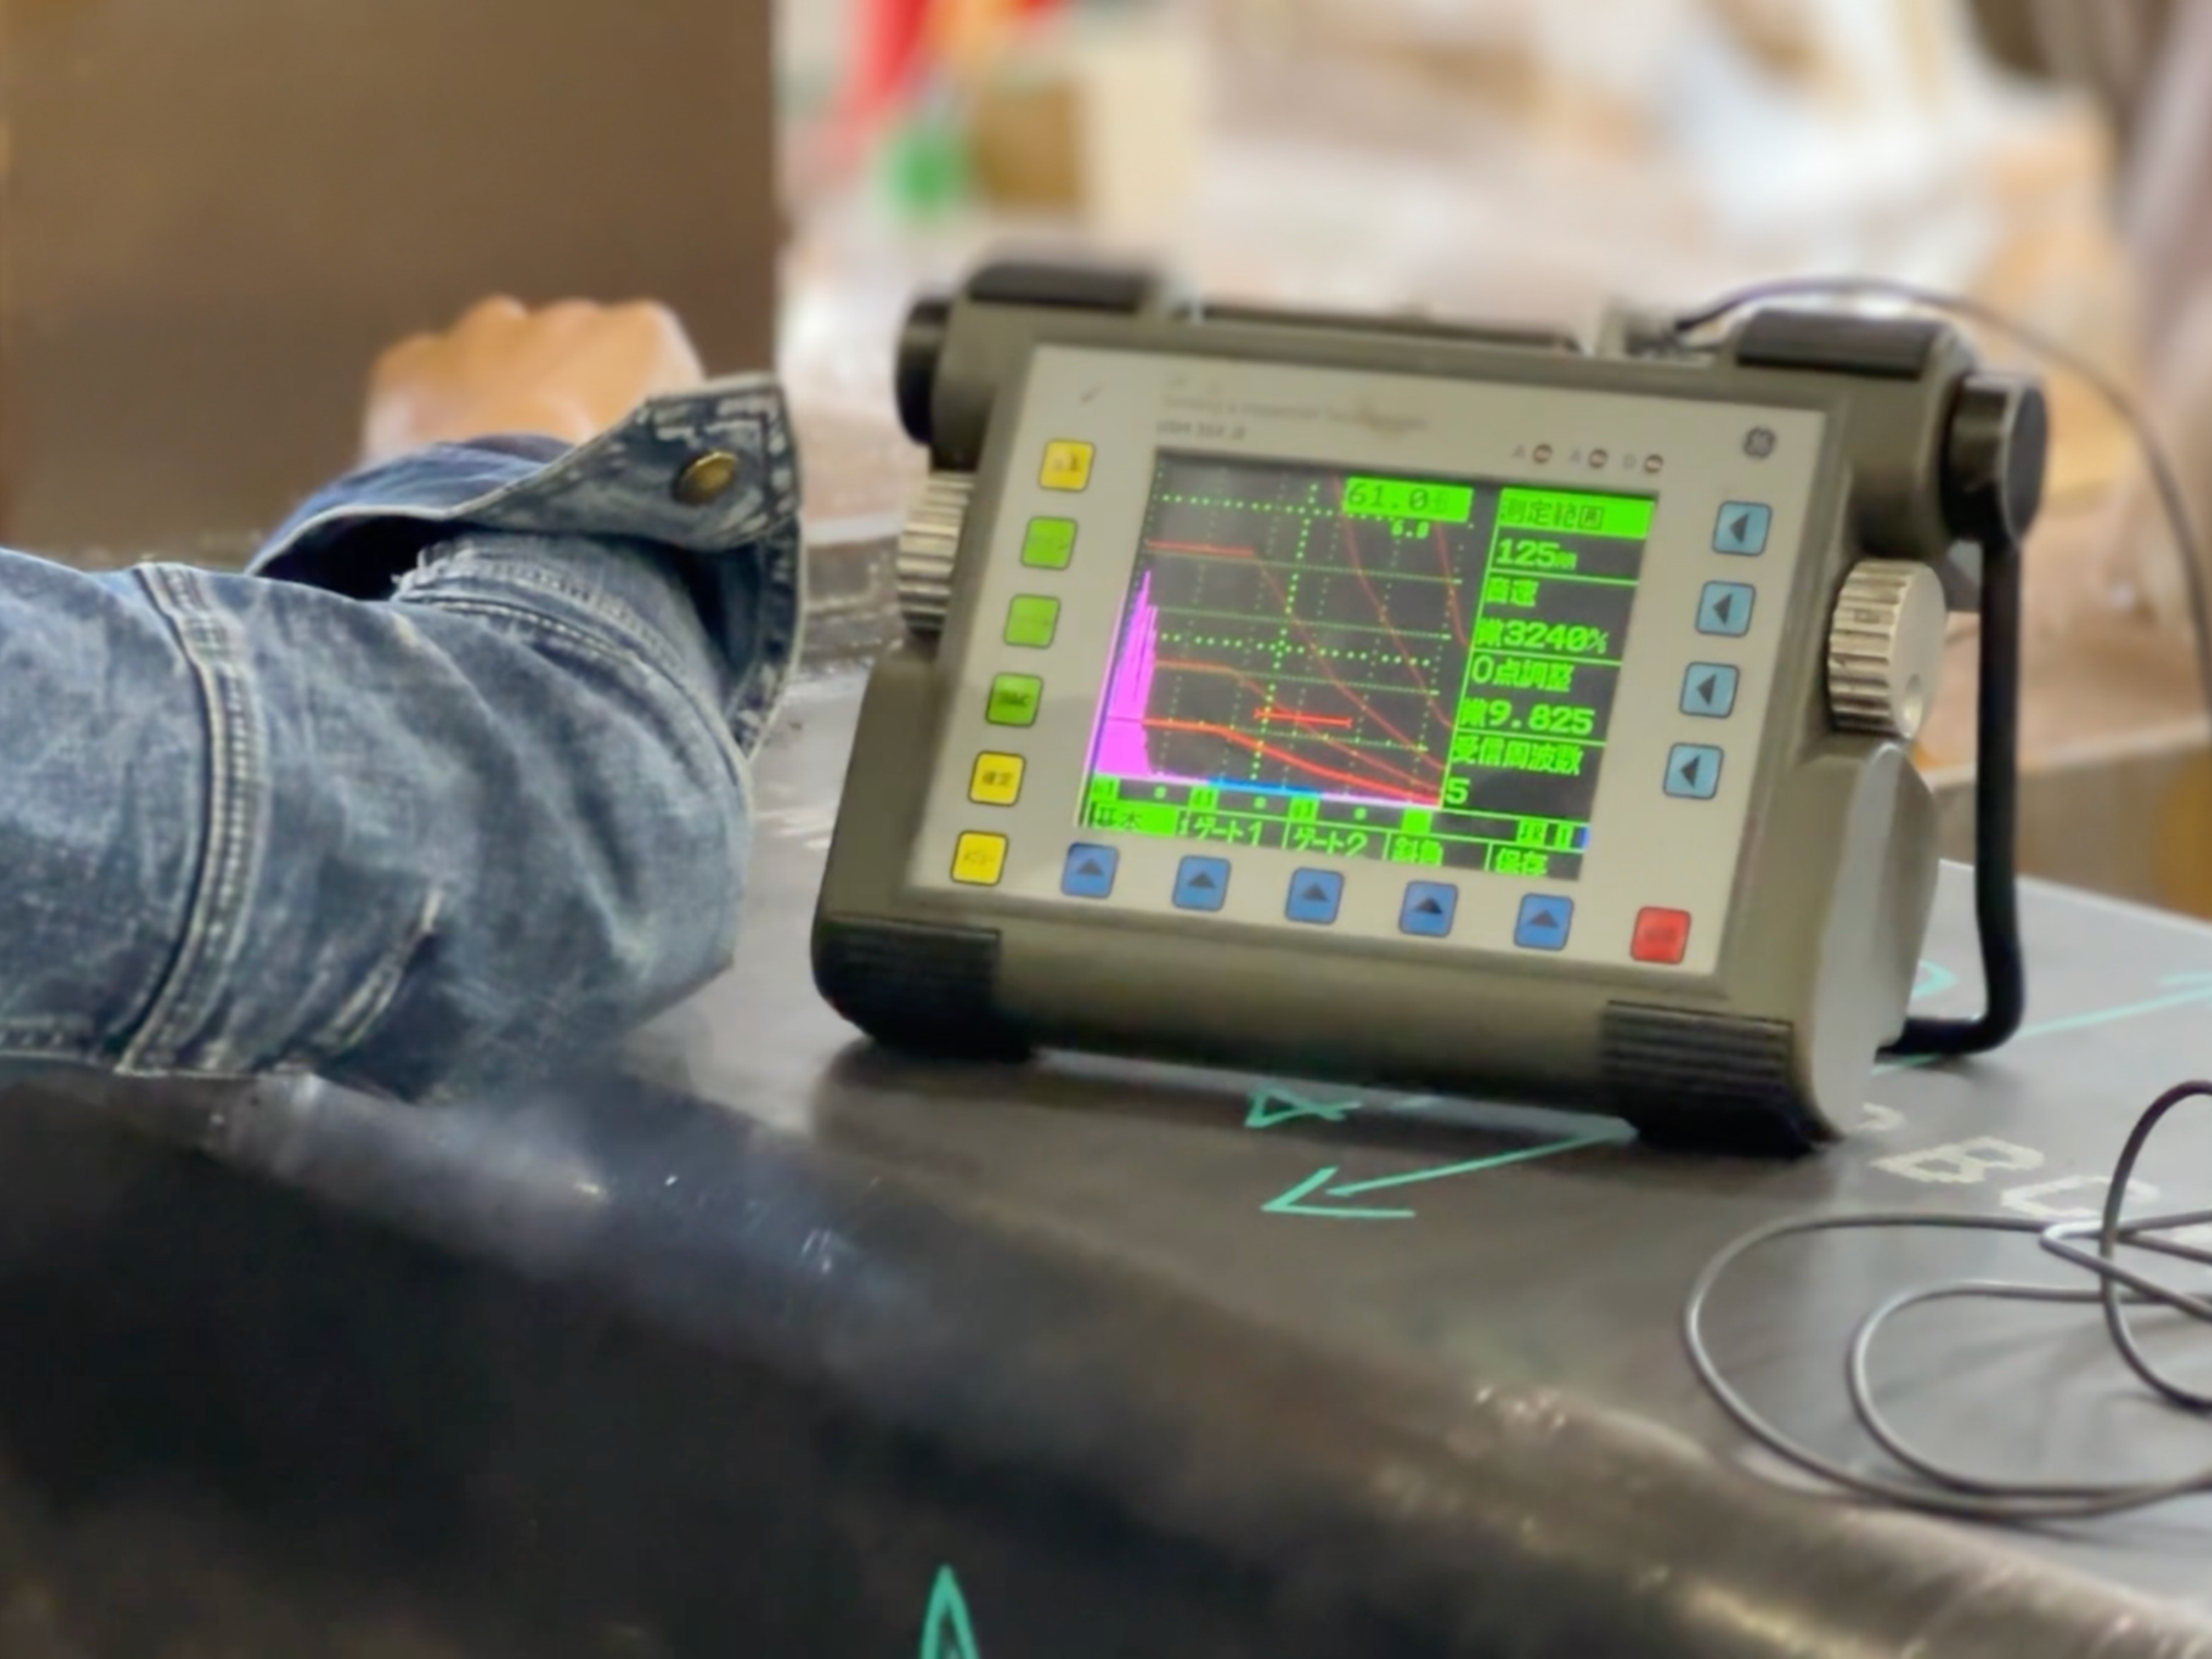
超音波探傷検査(UT)とは、超音波を使って内部を確認する非破壊検査です。探傷装置で「超音波」という人には聞こえない20kHz以上の音を発生させます。超音波は境界(欠陥部分や底面)で反射するため、超音波が往復する時間から「傷の有無や深さ」、エコーの大きさで「傷の大きさ」を計算し表示します。探傷方法には「垂直探触法」と「斜角探触法」の2種類があり、鉄骨溶接では溶接の余盛りがあるため、主に斜角探触法が使用されています。
鉄工所の検査基準
建築鉄骨製造では厳格に定められた検査基準に則り、検査を実施しています。
建築工事標準仕様書 JASS6 鉄骨工事
「建築工事標準仕様書 JASS6 鉄骨工事」は日本建築学会が発刊している、鉄骨工事の材料・工作・接合・防食・工事現場施工までを網羅した民間の標準仕様書です。付則6「鉄骨精度検査基準」 と共に、建築鉄骨工事における「標準的なものさし」としての役割を果たしています。設計図書に「JASS6による」と記載された場合は契約上の拘束力を持ちます。
鉄骨精度測定指針
「鉄骨精度測定指針」は日本建築学会が発刊している、鉄骨の形状や寸法が正しく作られているかを判断するための測定基準をまとめた専門書籍です。測定箇所を明確化し、測定方法や合否判定基準が詳細に規定されています。
鋼構造溶接部の超音波探傷検査基準・同解説
「鋼構造溶接部の超音波探傷検査基準・同解説」は日本建築学会が発刊している、溶接内部の目に見えない欠陥をチェックするための専門技術マニュアルです。超音波(UT)を用いた検査の具体的な手法が規定されており、合否判定基準が明確化されています。また、鉄骨の品質を左右する溶接部の信頼性を担保するための最も重要な技術基準の一つです。
検査の仕事は誰にでも出来る?
検査の仕事は未経験者でも行えますが、超音波探傷検査(UT)などの専門性の高い検査は、一定の資格が求められる場合があります。お客様の要求する品質基準に適合していることを担保するためには、資格者による判定が必要になります。
鉄工所の主な検査の資格
確実な品質担保とお客様からの信頼に応えるため、現場では以下のような専門資格が活用されています。
建築鉄骨製品検査技術者
「建築鉄骨製品検査技術者」は、建築鉄骨の精度や、溶接部外観等の検査について、計画の立案、検査の実施及び合否判定を行う技術者のための資格です。
建築鉄骨超音波検査技術者
「建築鉄骨超音波検査技術者」は、建設鉄骨溶接部の超音波探傷検査について、計画の立案、検査の実施及び合否判定を行う技術者のための資格です。
非破壊検査技術者-UT(レベル1・レベル2・レベル3)
「非破壊検査技術者-UT(超音波探傷試験)」は、製品や建物・設備を壊さずに超音波を使用して、試験対象内部の傷の有無や位置・大きさを確認し、安全性や品質を確認する技術者のための資格です。レベル1では主に基本的な検査業務を担当し、レベル2になるとデータ解析や技術指導が可能になります。レベル3では企業の品質管理責任者としての役割が求められ、試験基準の策定や新技術の開発に関与することができます。
鉄骨製作管理技術者(1級・2級)
「鉄骨製作管理技術者」は、鉄工所において、工程全般における製作管理と品質管理の業務を行う技術者のための資格です。対象建物の規模と技術レベルに応じて、1級と2級の資格があります。
溶接管理技術者(特別級・1級・2級)
溶接管理技術者の資格は、溶接技術に関する技術知識と施工および管理に関する職務能力を持った技術者のための資格です。工場認定あるいは官公庁における工事発注の際の必須条件として、 認証者保有または、常駐を要求されています。
まとめ
このように、鉄工所における検査業務は、単に製品の不良を見つけるだけでなく、建造物全体の安全性や耐久性を担保するための重要な工程です。寸法測定から非破壊検査まで、さまざまな検査と厳格な基準のもと、高い技術資格を持った検査員が日々精度の高い検査業務を行っています。建築鉄骨は、普段は壁や天井の奥に隠れて見えなくなる部分ですが、あらゆる建築物やインフラの土台となるものです。徹底した検査を行うことで、みなさんが安心して過ごせるまちづくりを行っています。 普段目にする街の景観や人々の安全な暮らしは、こうした現場の徹底した品質管理によって支えられています。
弊社では、今後も一つひとつの工程に妥協することなく、最高品質の製品を提供し続けることで、社会のインフラと人々の安全な暮らしに貢献してまいります。

